

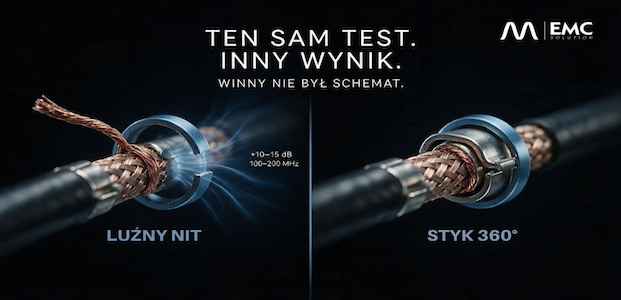
Ten sam produkt, ta sama procedura, to samo laboratorium, ten sam tryb pracy – a w powtórce badania EMC pojawiają się inne wyniki: raz poziom emisji promieniowanej mieści się poniżej limitu, raz przekracza go o 10-15 dB w zakresie częstotliwości 100-200 MHz, co stawia pod znakiem zapytania wiarygodność wyników EMC i sens dalszych decyzji projektowych. Typowa niepewność pomiaru w komorach pół lub w pełni bezodbiciowych zgodnych z CISPR 16-2-3 wynosi około ±4-5 dB dla pomiarów w odległości 3 m, więc rozjazd rzędu 10-15 dB jest zbyt duży, aby uznać go za zwykły szum stanowiska, i zbyt duży, aby bezpiecznie zignorować go w dokumentacji zgodności. Zespół R&D, walidacja i integrator automatyki nie wiedzą, czy poprawki w urządzeniu działają, czy mierzą szum własnego stanowiska, a koszt błędnej diagnozy bywa wymierny: rozbudowane filtry, kolejna iteracja PCB, dodatkowe elementy EMC i kolejne tygodnie opóźnienia, podczas gdy rzeczywista przyczyna często siedzi w mechanicznym detalu montażu. „Moim zadaniem jest, żeby produkt przeszedł bez niespodzianek” – to zdanie powinno mieć pokrycie w danych z powtarzalnego stanowiska.
Skala rozjazdu i niepewność pomiaru
W badaniach EMC powtarzalność wyników jest fundamentem, na którym opiera się ocena urządzenia, planowanie poprawek i dokumentacja zgodności, dlatego różnica 10-15 dB między kolejnymi powtórkami tego samego testu od razu przyciąga uwagę. Dla porządku: 10 dB to ponad trzykrotny wzrost napięcia zaburzeń, a 15 dB to około pięciokrotność, więc mówimy o zmianie, której nie da się wytłumaczyć drobnym dryfem warunków pomiarowych. W analizowanym przypadku jedna seria mieściła się poniżej limitu, a kolejna wyraźnie go przekraczała, przy zachowaniu tego samego ustawienia urządzenia, tego samego obciążenia i tego samego oprogramowania wbudowanego. Pojawia się więc pytanie, które zna każdy, kto pracował przy powtórce badania EMC: czy urządzenie wykazuje niestabilność, czy sam test setup wprowadza zmienność, której nikt nie kontroluje.
Warto od razu rozdzielić dwie rzeczy: wynik pomiaru i diagnozę przyczyny. Wynik jest faktem, który można zapisać w raporcie, natomiast diagnoza wymaga zrozumienia, co fizycznie decyduje o poziomie emisji promieniowanej w danym paśmie. W paśmie do około 200 MHz głównym źródłem emisji są przewody podłączone do urządzenia, a obudowa i PCB zaczynają dominować dopiero przy wyższych częstotliwościach. To odwraca odruchowy kierunek poszukiwań, bo zespół projektowy zwykle patrzy najpierw na układ elektroniczny, a mechanika mocowania ekranu przewodu bywa traktowana jako detal montażowy. Tymczasem ten detal jest częścią układu EMC i potrafi przesądzić o tym, czy kolejna seria badań będzie wiarygodna.
Dlaczego pasmo 100-200 MHz jest wrażliwe
W tym paśmie długości fal są na tyle duże, że przewody o długości około 1-2 m pracują jak anteny półfalowe lub ćwierćfalowe, a ich zakończenie ma krytyczny wpływ na rozkład prądu wspólnego. Dla 100 MHz długość fali wynosi około 3 m, dla 150 MHz około 2 m, a dla 200 MHz około 1,5 m, więc typowy przewód podłączony do urządzenia może znaleźć się blisko rezonansu i skutecznie promieniować zaburzenia. W wysokich częstotliwościach prąd płynie głównie po powierzchni przewodnika, co oznacza, że liczy się nie tylko to, czy ekran jest połączony, ale jak szeroki i ciągły jest styk ekranu z obudową oraz z płytą masy. W rozmowie o ekranowaniu kabla wraca ta sama zasada: im szerszy i bardziej obwodowy kontakt, tym niższa impedancja połączenia i tym mniejsza część prądu wspólnego zamienia się w promieniowanie.
Zmiana jakości zakończenia ekranu przesuwa rezonanse λ/4 i λ/2, przez co maksima i minima emisji wędrują po widmie, a poziom przy wybranej częstotliwości potrafi skoczyć o kilkanaście decybeli. To wyjaśnia, dlaczego ten sam produkt raz przechodzi badanie, a raz nie: urządzenie może być identyczne, natomiast warunki brzegowe dla prądu wspólnego zmieniają się wraz z mechaniką mocowania ekranu przewodu. W praktyce laboratoryjnej oznacza to, że powtarzalność wyników zaczyna się od kontroli przygotowania stanowiska badawczego, jeszcze przed wnioskami o projekcie elektroniki.
Mechanizm: luźny nit klipsa u-clip/p-clip
W jednym z analizowanych przypadków klips u-clip/p-clip mocował ekran przewodu ekranowanego do płyty montażowej, a luźny nit powodował, że nawet drobne przesunięcie przewodu zmieniało jakość styku metal-metal. Impedancja kontaktu rosła z niskiej wartości do wysokiej, a pojedynczy, niepełny punkt styku zaczynał działać jak indukcyjność szeregowa, która przy rosnącej częstotliwości ograniczała przepływ prądu wysokiej częstotliwości. Prąd wspólny przestawał mieć szeroką, niskoimpedancyjną drogę powrotu przez płaszczyznę masy i był zmuszony do promieniowania, co w analizowanym przypadku dawało różnice rzędu 10-15 dB w zakresie 100-200 MHz. Mechanizm jest identyczny z efektem pigtaila: nawet 5 mm nieciągłego zakończenia ekranu potrafi pogorszyć skuteczność ekranowania o 10-20 dB w zakresie 100 MHz-1 GHz, co pokazuje, jak wrażliwe na mechanikę są wyniki emisji promieniowanej.
To tylko jeden z możliwych scenariuszy. Inny, równie prawdopodobny zestaw przyczyn obejmuje ułożenie przewodu na stanowisku, zmienny moment dokręcania nakrętek, farbę lub lakier pod zaciskiem, korozję powierzchni stykowych oraz drgania przenoszone z otoczenia. Każda z tych zmiennych może zmienić impedancję połączenia ekranu z płytą montażową i każda z nich może odpowiadać za sprzeczne wyniki testu EMC, dlatego przed decyzją o zmianach w projekcie warto oddzielić mechanikę stanowiska od właściwości urządzenia.
Prąd wspólny, rezonanse i efekt naskórkowości
Badania wpływu impedancji wspólnej w punkcie wyjścia przewodu z obszaru testowego pokazują, że zmiana z bardzo niskiej impedancji, czyli solidnie dociśnięty ekran do niepomalowanej płyty metalowej, do bardzo wysokiej, czyli luźny kontakt lub brak styku, prowadzi do zmian sprzężenia rzędu 10-15 dB w paśmie 30-60 MHz oraz niemal równie dużych w paśmie 100-180 MHz. Te zmiany nie są szumem pomiarowym, ponieważ wynikają z innej konfiguracji rezonansowej układu przewód-obudowa: przewód przy różnych warunkach zakończenia ma inne częstotliwości rezonansu λ/4 i λ/2, a prąd wspólny rozkłada się inaczej, co przekłada się na inny poziom promieniowania przy zadanej częstotliwości. W praktyce oznacza to, że nawet niewielka zmiana mechaniki mocowania ekranu kabla może przesunąć maksimum emisji w pobliże częstotliwości krytycznej dla limitu.
Warto pamiętać o rzędzie wielkości prądu: prąd wspólny rzędu pojedynczych µA w przewodzie dołączonym do badanego obiektu może już wystarczyć do przekroczenia limitu emisji promieniowanej, natomiast prąd różnicowy rzędu dziesiątek-set mA to inny mechanizm i inny rząd wielkości. Dlatego połączenie ekranu z płytą montażową musi mieć charakter niskoimpedancyjny i obwodowy, żeby prąd wspólny mógł zamknąć się przez szeroką płaszczyznę masy, zamiast szukać drogi przez wąski, niepewny styk. Efekt naskórkowości dodatkowo wzmacnia ten wymóg, bo przy wyższych częstotliwościach decyduje powierzchnia i ciągłość styku, a nie przekrój samego przewodu.
Skąd bierze się niestabilność między powtórkami
Powtórka badania EMC daje inne wyniki wtedy, gdy stanowisko badawcze zmienia się między seriami w sposób, którego nikt nie zapisał w protokole, a luźny klips u-clip/p-clip jest jednym z najczęstszych sprawców takiej zmienności. Wystarczy, że operator dotknie przewodu podczas przygotowywania innego elementu setupu, że temperatura zmieni naprężenia mechaniczne, że drgania poluzują nit, albo że warstwa farby pod zaciskiem zacznie się wykruszać i kontakt metal-metal stanie się mniej pewny. Każda z tych zmian wpływa na impedancję połączenia ekranu z płytą montażową, a więc na warunki rezonansowe przewodu i na poziom emisji promieniowanej. W ten sposób powstają błędne wyniki badań, które mogą wskazywać problem, którego nie ma, albo maskować rzeczywistą niezgodność, której nie widać przy korzystnym ułożeniu przewodu.
Z punktu widzenia kierownika R&D najgroźniejszy jest drugi scenariusz: kolejna seria badań wypada poniżej limitu, zespół uznaje temat za zamknięty, a przy audycie lub w innym laboratorium problem wraca. Dlatego przygotowanie stanowiska badawczego powinno być udokumentowane tak samo starannie jak konfiguracja urządzenia, z zapisem momentu dokręcania, zdjęciami ułożenia przewodów i logiem powtarzalności dla każdej serii. Wtedy nawet jeśli pojawi się rozjazd, można szybko sprawdzić, czy zmieniła się mechanika setupu, czy faktycznie coś dzieje się w urządzeniu.
Co zrobić z przygotowaniem stanowiska badawczego
Czasami:
- kontrola momentu dokręcania nakrętek i nitów klipsa u-clip/p-clip,
- podwójne nakrętki i podkładki sprężyste, które utrzymują docisk mimo drgań,
- kontakt metal-metal, czyli usunięcie farby i lakieru pod zaciskiem,
- zakończenie ekranu przewodu na obu końcach przewodu, z naciskiem na obwodowy docisk 360°,
- prowadzenie przewodów zgodnie z dokumentacją setupu, z zapisem długości, ułożenia i miejsca mocowania,
- checklista przedtestowa obejmująca mechanikę ekranu, ułożenie przewodów i stan płyty montażowej,
- logi powtarzalności dla każdej serii badań, z datą, numerem stanowiska i wynikiem,
- zdjęcia setupu wykonane przed pierwszym pomiarem i po ostatnim, żeby porównać stan mechaniki.
Te drobiazgi mogą całkowicie zmienić ocenę stanowiska i wynik badania, ponieważ od 30 MHz i wyżej właśnie mechanika połączenia ekranu z płytą montażową decyduje o tym, czy prąd wspólny ma szeroką drogę powrotu, czy promieniuje. W analizowanym przypadku dopiero uporządkowanie tych elementów pozwoliło ustalić, że źródłem rozjazdu jest luźny nit klipsa, a nie niestabilność urządzenia.
Naprawa 360° i powrót powtarzalności
Poprawne, niskoimpedancyjne, obwodowe 360-stopniowe mocowanie klipsa przywraca stabilny kontakt na całej powierzchni ekranu, dzięki czemu prąd wspólny zamyka się przez szeroką płaszczyznę masy, warunki rezonansowe przewodu pozostają niezmienne, a poziom emisji promieniowanej spada poniżej wymagań normy. Co równie istotne, wyniki kolejnych pomiarów przestają się rozjeżdżać, co oznacza, że powtarzalność badania zostaje odzyskana, a zespół może podejmować decyzje projektowe na podstawie danych zamiast domysłów. W analizowanym przypadku poprawka obniżyła emisję poniżej limitu w badanym paśmie i przywróciła powtarzalność między seriami, jednak po wdrożonej poprawce warto doprecyzować zakres wyniku: spełnienie wymagań normy w zakresie emisji promieniowanej w danym paśmie i konfiguracji. Poprawka mogła usunąć przyczynę, mogła też tylko ją zamaskować, dlatego kontrola mechaniki powinna na stałe znaleźć się na liście kontrolnej.
Zakończenie ekranu na obu końcach przewodu, z pełnym dociskiem 360°, jest rozwiązaniem, które producenci napędów i eksperci EMC wskazują od lat, ponieważ minimalizuje transferową impedancję ekranu i ogranicza prąd wspólny na zewnątrz przewodu. W praktyce laboratoriów oznacza to, że warto odejść od traktowania klipsa jako dodatku montażowego i zacząć traktować go jako element układu EMC, którego stan mechaniczny ma bezpośredni wpływ na wiarygodność wyników EMC.
Test setup jako część układu EMC
Test setup jest integralną częścią układu EMC, podlega takiej samej kontroli jak płytka i ma bezpośredni wpływ na to, co widzi antena pomiarowa. Błędny wynik działa w obie strony: potrafi wskazać problem, którego nie ma, i potrafi ukryć rzeczywistą niezgodność, dlatego wnioskowanie o projekcie przed kontrolą mechaniki setupu prowadzi do błędnych decyzji. Kierownik R&D zyskuje pewność, że decyzje projektowe opierają się na danych z powtarzalnego stanowiska, a dział walidacji i jakości otrzymuje argument, który można przedstawić podczas audytu jako element dokumentacji przygotowania badania. Integrator automatyki zyskuje wiarygodną weryfikację instalacji u klienta końcowego, bez ryzyka, że luźny detal mechaniczny zafałszuje ocenę całego systemu.
Warto pamiętać, że pozytywny wynik nie jest automatycznie wiarygodny, jeśli stanowisko badawcze nie zostało skontrolowane pod kątem mechaniki mocowania ekranów. Scenariusz stanowiska podważa również pomiar, który przeszedł, ponieważ ten sam luźny kontakt może w innej serii przesunąć rezonans i wygenerować przekroczenie limitu. Dlatego kontrola test setupu jest inwestycją w jakość danych, a nie dodatkowym biurokratycznym krokiem.
Trzy perspektywy
R&D i projektant elektroniki
Najpierw kontrola test setupu, potem wnioski o projekcie, ponieważ w paśmie do około 1 GHz przewody i mechanika ich mocowania potrafią dominować nad tym, co dzieje się na PCB. Jeśli zespół zaczyna od rozbudowanych filtrów i kolejnej iteracji PCB, może wydać budżet na rozwiązanie problemu, którego źródłem jest luźny nit klipsa mocującego ekran do płyty montażowej. „Moim zadaniem jest, żeby produkt przeszedł bez niespodzianek” – to zdanie wymaga danych z powtarzalnego stanowiska, a nie tylko wyniku jednej serii.
Walidacja, jakość i compliance
Jakość setupu jest elementem dokumentacji przygotowania badania i argumentem na audycie, ponieważ checklista przedtestowa, logi powtarzalności i zdjęcia ułożenia przewodów pokazują, że wynik został uzyskany w kontrolowanych warunkach. W przypadku rozbieżnych wyników można wrócić do zapisów i sprawdzić, czy zmieniła się mechanika mocowania ekranu przewodu, czy faktycznie zmieniło się urządzenie. To buduje wiarygodność wyników EMC i ułatwia rozmowę z jednostką notyfikowaną oraz audytorem.
Integratorzy i automatyka przemysłowa
W instalacjach u klienta końcowego mechanika mocowania ekranu przewodu ma takie samo znaczenie jak w laboratorium, ponieważ luźny zacisk może zmienić warunki pracy całego systemu i utrudnić weryfikację zgodności. Kontrola momentu dokręcania, kontakt metal-metal i obwodowy docisk 360° to proste działania, które podnoszą wiarygodność instalacji i ograniczają ryzyko, że pojedynczy detal mechaniczny zafałszuje ocenę całego systemu. Dzięki temu integrator może potwierdzić klientowi, że instalacja została sprawdzona również pod kątem przygotowania stanowiska badawczego.
Zastanów się nad własnym stanowiskiem
Zastanów się, kiedy ostatnio w Twoich badaniach weryfikowano sam test setup, a nie tylko urządzenie.
Źródła
- CISPR 16-2-3:2016
- CISPR 16-2-3:2010
- CISPR 16-2-3:2006
- EMC Design Guideline BQN-P0E100083
- Getting the best EMC from shielded cables up to 2.8 GHz, part 1
- Nutwood UK – archive
- Mitsubishi Electric – servo manual
- EMC Standards – part 2 text and graphics
- Danfoss – EMC guide
- DiVA – full text
- Interference Technology – troubleshooting radiated emissions
- Dianyuan – EMC document
- Measurement.sk – shielding effectiveness
- EMC Hire – how to build an EMC technical file
- BICSI – shielded system termination